Causes et solutions au mauvais alignement des bandes de porte WPC
Causes et solutions au mauvais alignement des bandes de porte WPC (courbure, bandes asymétriques, épaisseur inégale, torsion)
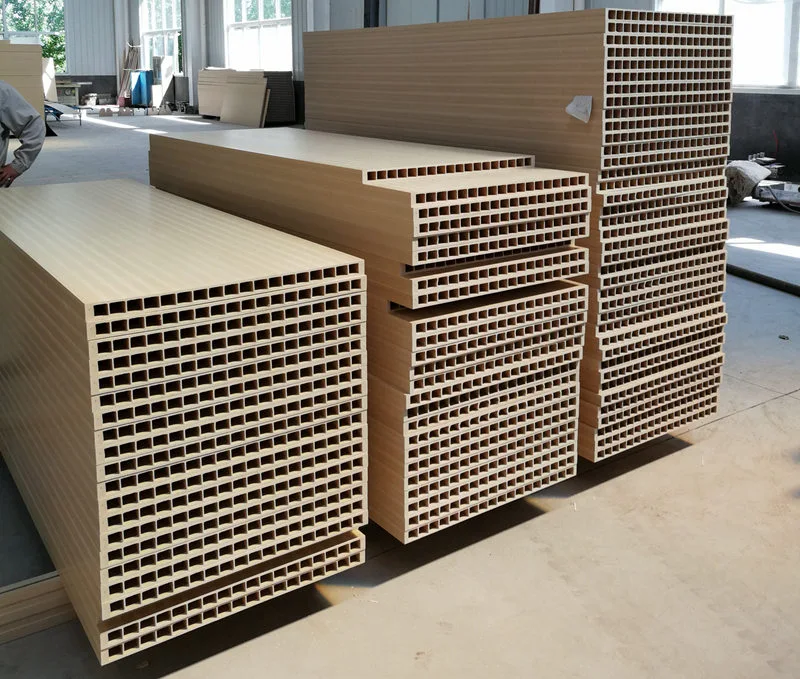
Les portes WPC sont fabriquées par traitement composite de PVC et de poudre de bois ; ces portes présentent généralement une structure creuse et sont formées en une seule étape à l'aide d'un moule d'extrusion. L'intérieur creux est généralement équipé de plusieurs bandes nervurées de renforcement pour améliorer la résistance globale du profilé. Si ces bandes nervurées se déforment, cela affectera non seulement la planéité de la surface, mais compromettra également la capacité de support structurel du profilé, empêchant potentiellement l'insertion correcte du revêtement en acier d'armature lors de l'assemblage ultérieur du panneau de porte – ayant ainsi un impact direct sur la qualité et les performances d'installation de la porte finie. Tirant parti de leur vaste expérience en matière de production, les ingénieurs de Yongte ont identifié les causes courantes de déformation des bandes nervurées lors du processus de moulage par extrusion des portes en bois-plastique et ont développé des solutions correspondantes et exploitables. Ces solutions permettent aux techniciens de production de diagnostiquer et de localiser rapidement le problème, d'ajuster rapidement les paramètres de production et les paramètres de l'équipement, de réduire le taux de défauts et de garantir une qualité de production constante pour les profilés de porte en bois-plastique. La section suivante détaillera systématiquement les manifestations spécifiques et les modalités de résolution de chaque cause potentielle, classées selon leur niveau de priorité.
La déformation des bandes de renfort de porte WPC se réfère généralement aux bandes de renfort internes ; Les manifestations courantes comprennent : une déviation latérale ou une flexion en forme de S des bandes, une épaisseur inégale (certaines sections sont plus épaisses ou plus fines que d'autres), une torsion globale de la bande, dans les cas graves, une séparation entre la bande de renfort et la paroi extérieure, un mauvais alignement de la cavité creuse ou une déformation par rebond après refroidissement et mise en forme.
Mécanisme de base : décharge inégale du matériau de la tête de la machine → résistance de mise en forme asymétrique → contraction de refroidissement incohérente → répartition asymétrique de la force de traction.
1. Tête de filière et moule de porte WPC (le plus courant – prioriser le dépannage)
cause
1. Déséquilibre du canal d'écoulement du moule : différence significative de résistance à l'écoulement entre la section de nervure et la paroi extérieure ; le canal d'écoulement d'alimentation de la nervure est trop étroit ou trop long, ce qui entraîne un débit de matériau plus lent par rapport à la paroi extérieure, ce qui entraîne une traction et une courbure de la nervure ; ou une accumulation localisée de matériau dans le canal d'écoulement de la nervure entraîne des débits fluctuants.
2. Espace unilatéral inégal dans la matrice nervurée : un côté du bord de la matrice présente un espace plus grand tandis que l'autre côté présente un espace plus petit ; le matériau déchargé est plus épais d'un côté et plus fin de l'autre côté, ce qui entraîne une tendance inhérente à la flexion lors de l'éjection.
3. Répartition inégale de la température de la filière : la zone des nervures subit des températures excessivement élevées, ce qui rend la fonte trop fluide et sujette à l'étirement et à la déviation ; la zone des nervures subit des températures excessivement basses, ce qui entraîne une élasticité de fusion élevée et des contraintes internes élevées, ce qui peut entraîner un rebond et une déformation après l'éjection du moule.
4. Accumulation de carbone dans la tête de filière ; du coke de poudre de bois adhérant aux canaux d'écoulement du renforcement, entraînant un blocage localisé du matériau, des fluctuations du débit et un désalignement périodique des barres de renforcement.
5. Les barres de renfort (tiges de support du noyau de matrice) sont déformées ou desserrées ; la tige de positionnement du noyau de filière est mal alignée, ce qui signifie que la position de formation du renfort n'est pas au centre, ce qui entraîne une déviation directe du renfort pendant l'extrusion.
la façon de gérer une situation
1. Préparation de la matrice : poncer le canal d'écoulement de la nervure pour équilibrer les taux de décharge entre la paroi extérieure et la nervure ; élargir de manière appropriée la position de la nervure dans le canal d'écoulement pour garantir un approvisionnement adéquat en matériau de nervure ; le débit de la nervure doit être légèrement égal ou légèrement inférieur à celui de la paroi extérieure ; le débit du mur extérieur ne doit pas être sensiblement plus rapide.
2. Calibrez l'espace d'ouverture de la matrice et ajustez uniformément le bord de renforcement ; inspectez la tige de support du noyau de matrice, verrouillez et alignez sa coaxialité et remplacez toute tige de support déformée.
3. Contrôle de température zoné : la température au niveau de la zone de renforcement du noyau du moule doit être légèrement inférieure à celle de la paroi extérieure pour réduire la fluidité de la fonte et minimiser le rebond ; la température globale ne doit pas dépasser 185°C (pour les composites bois-plastique PVC, pour éviter la carbonisation de la poudre de bois).
4. Retirez régulièrement le moule pour éliminer le coke accumulé du matériau de coke ; pendant les temps d'arrêt de la machine, appliquer une isolation thermique pour empêcher la poudre de bois de se carboniser et d'adhérer aux parois.
2、WPCPorteFormulation et facteurs matériels
cause
1. Répartition inégale de la taille des particules et teneur élevée en humidité : lorsque l'humidité est chauffée, elle mousse, générant des bulles dans la matrice ; cela conduit à une résistance locale incohérente et à un retrait de refroidissement inégal, entraînant une flexion ; si la poudre de bois est trop grossière, le module élastique du matériau fondu présente des fluctuations importantes.
2. Déséquilibre de lubrification – Glissement externe excessif : La surface fondue est trop glissante, ce qui entraîne un mauvais contact entre la nervure et le manchon de formage, ce qui peut entraîner une déviation ; – Glissement externe insuffisant : Un frottement important provoque une déformation de la nervure sous traction unilatérale par le manchon de conformage ; – Glissement interne insuffisant : une élasticité élevée de la matière fondue entraîne un rebond lors de l'éjection du moule.
3. Teneur excessive en charge de carbonate de calcium : réduit la ductilité de la fonte et altère la ténacité de la striction, rendant le matériau sensible à la déformation en traction.
4. Mélange inégal de matériaux et variation des lots : changements périodiques dans la viscosité de la matière fondue, épaisseur variable des barres de renfort et apparition d'une courbure en S.
la façon de gérer une situation
1. Séchage de la poudre de bois – teneur en humidité contrôlée <1 % ; granulométrie uniforme de la poudre de bois pour éviter la formation excessive de poudre grossière.
2. Affinez le système de lubrification : réduisez les frottements externes excessifs ; assurer une friction interne suffisante pour améliorer l'homogénéité de la fonte ; apporter des ajustements mineurs au stabilisateur pour garantir la stabilité thermique.
3. Processus de mélange stable : la température de mélange à grande vitesse et la température de décharge de refroidissement sont constantes et le temps de mélange par lot est cohérent.
3. Système de refroidissement de formation d'étalonnage (l'étape de formation est critique pour la mise en forme des nervures)
cause
1. Asymétrie entre les manchons de formage sous vide gauche et droit : une aspiration sous vide excessive d'un côté tire les nervures vers ce côté, provoquant un désalignement des nervures ; un vide excessif tire directement sur les nervures à paroi mince, entraînant une déformation ; un vide insuffisant empêche le profilé d'adhérer correctement au manchon de formage, conduisant à une instabilité de position.
2. Refroidissement inégal du canal d'eau de la cavité du moule : le côté intérieur refroidit rapidement et rétrécit tôt, conduisant à un durcissement ; le côté extérieur refroidit plus lentement et continue de se rétracter, créant un différentiel de retrait qui provoque la flexion de la barre de renfort après refroidissement.
3. Usure ou désalignement de l'orifice de guidage d'entrée sur le manchon de façonnage : lorsque le profilé est inséré dans le manchon de façonnage, il n'est pas centré, ce qui entraîne un désalignement forcé de la nervure.
4. Les nervures internes du manchon de formage correspondent aux bavures et aux marches de la cavité du moule ; la résistance au frottement unilatéral est élevée.
la façon de gérer une situation
1. Ajustez indépendamment le vide des deux côtés pour garantir des niveaux de vide équilibrés ; n'augmentez pas le vide arbitrairement ; le niveau de vide dans les zones à parois minces doit être réduit de manière appropriée.
2. Inspectez le circuit d’eau pour détecter toute fuite ou blocage ; dégager les passages d'eau obstrués ; installer des circuits d'eau de refroidissement supplémentaires aux emplacements des cavités de moule correspondantes pour assurer un refroidissement uniforme ; surveiller les températures de l’eau d’entrée et de sortie.
3. Ajustez la station de réglage pour vous assurer que la tête de filière, le manchon de réglage et le mécanisme de traction sont tous coaxiaux ; broyer les bavures sur le manchon de réglage ; remplacez le manchon de réglage si une usure importante est détectée.
4. Processus de traction et d'extrusion de la machine principale
cause
1. Synchronisation de traction inégale ou tension de courroie inégale (tension inégale sur les côtés gauche et droit) ; force de traction verticale ou latérale inégale (un côté plus serré que l'autre), soumettant le profilé à des forces latérales et provoquant une flexion des nervures internes ; vitesse de traction fluctuante (variant entre rapide et lente), entraînant des modifications dans l'allongement des nervures.
2. Inadéquation entre la vitesse d'extrusion et la vitesse d'étirage : Si la vitesse d'étirage est trop élevée, la nervure est étirée et amincie, générant des contraintes internes de traction ; lorsqu'il est retiré du processus d'étirage, il rebondit et se plie ; si la vitesse d'étirage est trop faible, la nervure est comprimée et bombée, subissant une déformation.
3. Vitesse de rotation de la vis instable ; pression de fusion fluctuante : décharge pulsée, variation périodique de l'épaisseur des nervures, présentant une courbure ondulée.
4. La distance (entrefer) entre la buse de filière et le manchon de façonnage est incorrecte : si l'entrefer est trop long, le matériau fondu sera librement étiré dans l'air, ce qui le rendra sujet à une déviation ; si l'entrefer est trop court, le matériau peut entrer en collision avec la matrice.
la façon de gérer une situation
1. Calibrage du tracteur : Assurez-vous d'une tension uniforme de la courroie des deux côtés et inspectez l'usure de la courroie ; vérifier la stabilité de la vitesse de traction.
2. Faites correspondre les vitesses d'extrusion et d'étirage : maintenez le taux d'étirement des nervures au minimum ; pour les profilés bois-plastique, viser le taux d’étirement le plus bas possible pour réduire les contraintes internes.
3. Maintenir une pression stable du système ; vérifiez si le tamis du filtre est bouché ; assurez-vous que la configuration du tamis filtrant est appropriée pour minimiser les pulsations de pression.
4. L'entrefer doit être maintenu entre 10 et 20 mm pour éviter tout déplacement latéral du profilé avant qu'il n'entre dans le manchon de façonnage.
5. Rebond final (les barres de renfort se déforment progressivement une fois le refroidissement terminé)
Cause : contrainte interne résiduelle, gradient de refroidissement inapproprié, refroidissement superficiel trop rapide, contraction interne continue et déformation ultérieure de la nervure. Contre-mesures : étendez la longueur du réservoir d'eau de refroidissement et ajoutez un post-refroidissement ; ajustez le gradient de refroidissement de haut en bas et évitez un refroidissement brusque ; réduire de manière appropriée le rapport d’étirage.