Quelles sont les températures d'eau requises pour le réservoir de calibrage sous vide et le réservoir d'eau de pulvérisation pendant la production d'extrusion de tuyaux PE ?
Exigences de contrôle de la température de l'eau pour les réservoirs d'eau sous vide et les réservoirs d'eau de pulvérisation avec tuyaux en PE :
Les principes fondamentaux peuvent être résumés comme suit : la température de l'eau dans le réservoir de régulation du diamètre sous vide doit être maintenue à un niveau relativement élevé, tandis que la température de l'eau dans le réservoir de refroidissement par pulvérisation doit être progressivement réduite ; pendant ce temps, la différence de température entre chaque étape doit être strictement contrôlée pour empêcher les matériaux de tuyauterie de développer des contraintes internes, des déformations ou des fissures de surface pendant le processus de refroidissement.
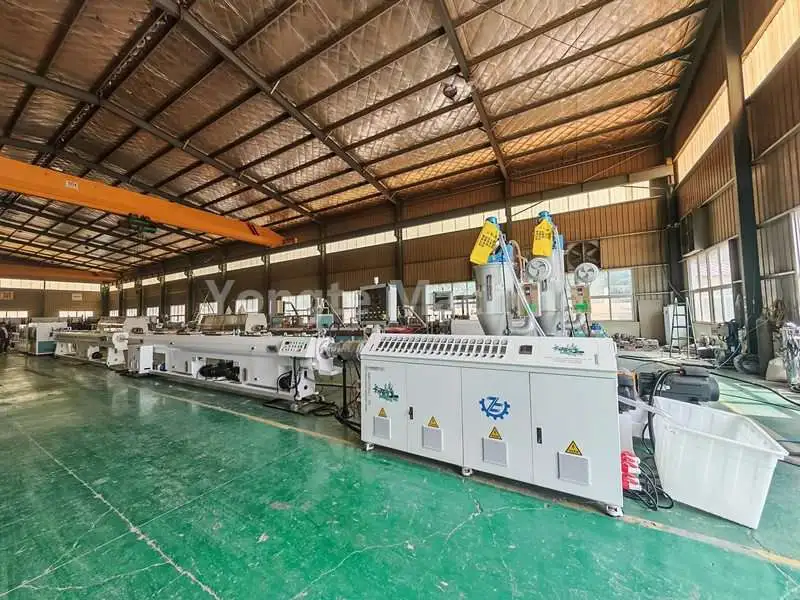
I. Réservoir d'eau de dimensionnement sous vide (section dimensionnement)
Température de l'eau recommandée : 30 à 50°C. Pour les conduites d'alimentation en eau en PE conventionnelles de petit diamètre, la température est généralement maintenue entre 35 et 45 °C ; pour les tuyaux de grand diamètre et à paroi épaisse, la température est de préférence maintenue entre 45 et 50 °C.
1. Pourquoi la température de l'eau ne doit pas être trop basse : les tuyaux en PE fraîchement extrudés de la filière sont encore dans un état fondu et mou ; s'ils entrent en contact direct avec de l'eau froide, une coque dure peut se former instantanément sur la paroi du tuyau tandis que l'intérieur reste à l'état fondu. Cela peut générer des contraintes internes importantes, rendant les tuyaux plus susceptibles à la fissuration et augmentant le risque de déformation par fluage lors des étapes ultérieures du traitement. De plus, un refroidissement rapide de la couche superficielle peut entraîner des défauts de surface tels que des dépressions, des piqûres et des motifs de peau d'orange. Pour les tuyaux à paroi épaisse, une différence de température excessive entre les surfaces intérieure et extérieure peut dégrader davantage la rondeur du tuyau.
2. Phénomènes typiques lorsque la température de l'eau est trop basse ou trop élevée : lorsque la température de l'eau descend en dessous de 25°C, la contrainte interne dans le matériau de la tuyauterie augmente, rendant les tuyaux sujets à la flexion et augmentant le nombre de défauts de surface ; lorsque la température de l'eau dépasse 55 °C, une capacité de refroidissement insuffisante ralentit le taux de durcissement de la paroi du tuyau et l'effet de vide peut provoquer un amincissement de la paroi du tuyau, entraînant par la suite des fluctuations du diamètre extérieur et une ovalité excessive.
3. La chambre à vide utilise de l'eau chaude pour le façonnage, ce qui permet à une peau solide de se former progressivement à la surface du matériau du tuyau, tout en utilisant une pression négative pour stabiliser le diamètre extérieur.
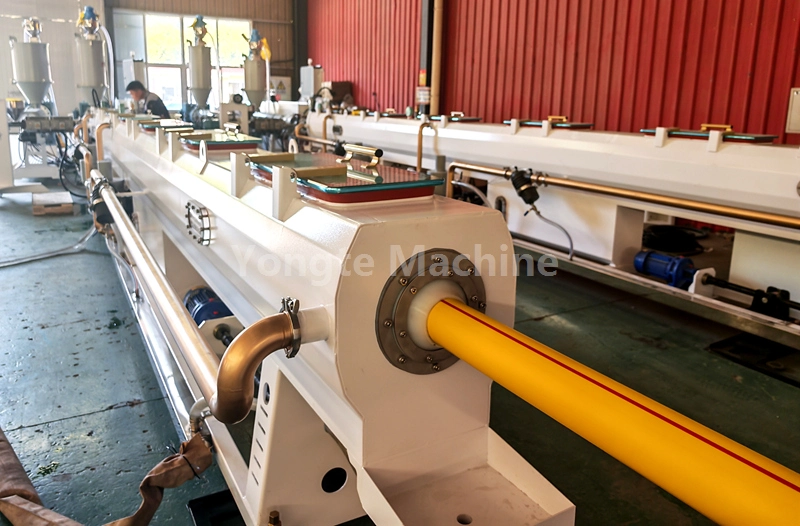
II. Réservoir d'eau de refroidissement par pulvérisation (post-refroidissement ; se compose généralement de 1 à 3 zones de pulvérisation)
Une approche de refroidissement par étapes devrait être adoptée ; le refroidissement direct avec de l’eau froide à température ambiante en une seule étape n’est pas recommandé.
1. La première étape de pulvérisation est positionnée à proximité de la chambre à vide ; la température de l'eau doit être maintenue entre 25 et 35 °C, servant principalement d'étape de refroidissement transitoire. La deuxième étape de pulvérisation doit avoir une température de l’eau contrôlée entre 20 et 28°C. La dernière étape de pulvérisation peut utiliser de l'eau à température ambiante (18-25°C), dans le but de réduire à terme la température globale de la tuyauterie en dessous de 40°C avant de passer à la phase de tirage.
2. Il convient de noter que la température de l’eau du robinet en été peut atteindre 28 à 32 °C, alors qu’en hiver elle peut descendre en dessous de 10 °C. En hiver, l’eau froide ne doit pas être pulvérisée directement sur les canalisations sortant immédiatement de l’enceinte à vide ; si la différence de température dépasse 20°C, le risque de problèmes de qualité augmentera considérablement.
3. Le but de la section de pulvérisation est de faciliter continuellement la conduction thermique de la couche centrale de la paroi du tuyau vers l'extérieur, permettant ainsi aux températures à l'intérieur et à l'extérieur de l'ensemble du tuyau de s'équilibrer progressivement, obtenant ainsi un durcissement complet et éliminant les flexions de rebond potentielles qui peuvent survenir après des opérations de traction et de coupe ultérieures.
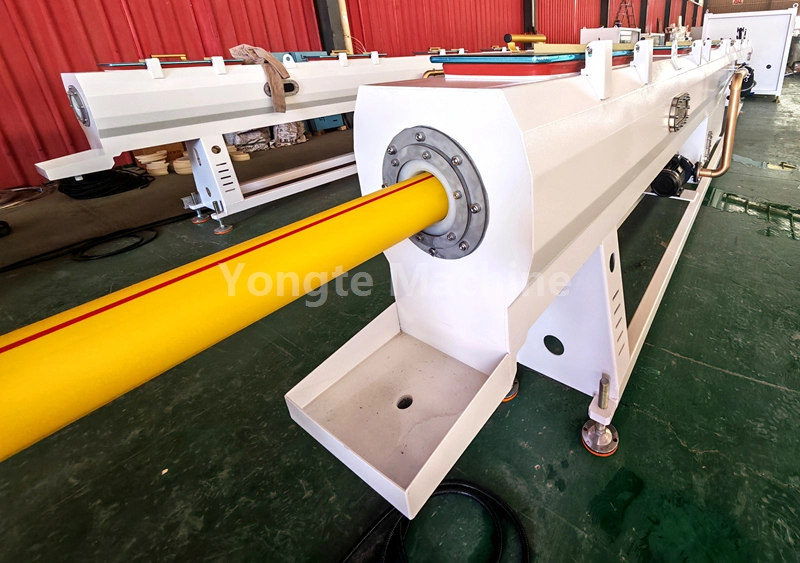
III. Principales différences entre les différents produits
1. Les conduites d'alimentation en eau en PE sont généralement des conduites à paroi épaisse et résistantes à la pression ; pour les chambres à vide, la température de l'eau doit de préférence se situer dans une plage plus élevée (40 à 50°C), associée à une pulvérisation segmentée, tout en contrôlant strictement le différentiel de température pour réduire les contraintes internes et garantir des performances hydrauliques statiques à long terme.
2. Pour les tuyaux ou conduits en PE à paroi mince, en raison de leur épaisseur de paroi relativement mince et de leur faible capacité de stockage de chaleur, la température de l'eau dans la chambre à vide peut être maintenue entre 30 et 40 °C ; dans de telles conditions, les paramètres de refroidissement par pulvérisation peuvent être assouplis de manière appropriée, bien que l'utilisation de méthodes de refroidissement brusque reste déconseillée.
3. Les tuyaux en PEHD de grand diamètre font généralement référence aux tuyaux dont le diamètre extérieur nominal dépasse 315 mm ; ces tuyaux présentent une plus grande épaisseur de paroi et une capacité thermique plus élevée. Par conséquent, la température de l'eau dans la chambre à vide doit être encore augmentée jusqu'à 45-50°C, le nombre d'étapes de pulvérisation doit être augmenté en conséquence et le temps de refroidissement doit être prolongé de manière appropriée ; sinon, si la paroi intérieure refroidit trop lentement, les tuyaux risquent de se déformer facilement.

IV. Contre-indications pratiques
1. L’introduction directe d’eau froide à basse température dans le réservoir d’eau sous vide est strictement interdite, car il s’agit d’une cause principale de fissuration et de déformation des matériaux de tuyauterie ; la différence de température entre le réservoir à vide et la première section de pulvérisation ne doit pas dépasser 20°C ; sinon, le risque pour l’intégrité de la tuyauterie augmentera considérablement. De plus, la température de l'eau de sortie dans la section finale ne doit pas être excessivement élevée ; si la tuyauterie reste trop souple à l'entrée dans la phase de traction, elle peut être excessivement étirée lors de la traction, entraînant une réduction de l'épaisseur de paroi.
2. Lorsque la production fonctionne de manière stable, il est recommandé d'équiper la chambre à vide d'une unité de chauffage ou d'échange thermique à température constante, tandis que le système de circulation d'eau par pulvérisation doit être équipé d'une tour de refroidissement pour le contrôle de la température.
3. De plus, pendant le processus de production, il faut prêter attention à la stabilité dynamique de la température de l'eau : les fluctuations de la température ambiante entre le jour et la nuit, ainsi que l'augmentation naturelle de la température du réservoir d'eau après le fonctionnement continu de l'équipement, peuvent entraîner un écart de la température réelle de l'eau par rapport à la plage définie. Par conséquent, les opérateurs doivent effectuer des inspections régulières et enregistrer les résultats, ajuster rapidement les paramètres de l'équipement de contrôle de la température et éviter les fluctuations importantes de la température de l'eau.
4. Lors du passage à des produits de spécifications différentes, la température de l'eau dans chaque section du réservoir d'eau doit être ajustée à l'avance ; ce n'est qu'une fois la température stabilisée que la machine doit être démarrée et que la matière première doit être introduite, évitant ainsi la non-conformité des lots causée par des températures de l'eau qui ne répondent pas aux normes requises.
5. Si la dureté de l'eau sur le site de production est excessivement élevée, il est également nécessaire de nettoyer régulièrement les dépôts de tartre sur les parois intérieures du réservoir d'eau pour éviter que le tartre n'obstrue la tuyauterie d'échange thermique, ce qui pourrait autrement compromettre les performances du contrôle de la température.